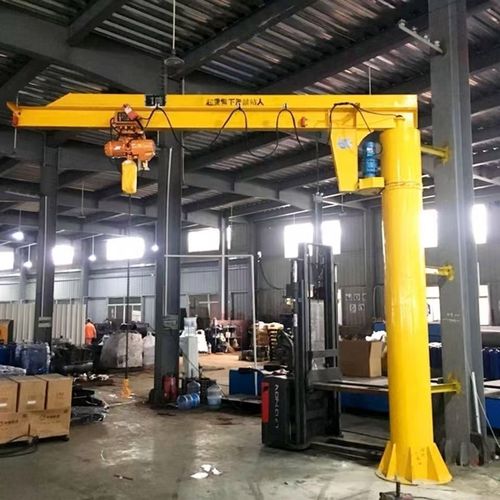
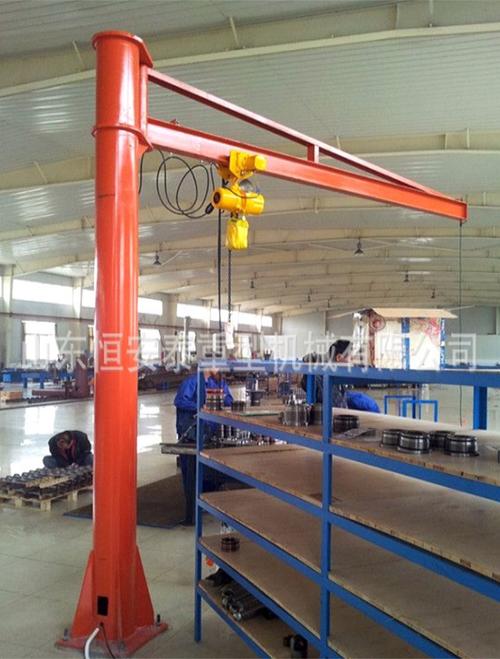
悬臂吊的制造过程与工艺解析
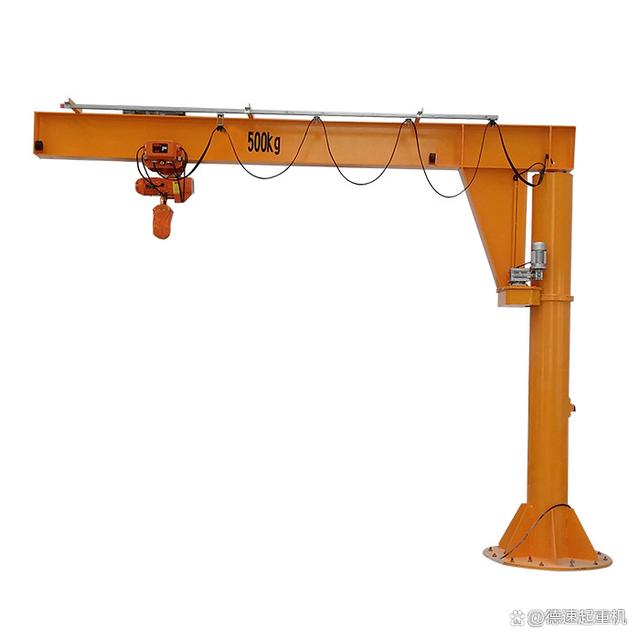
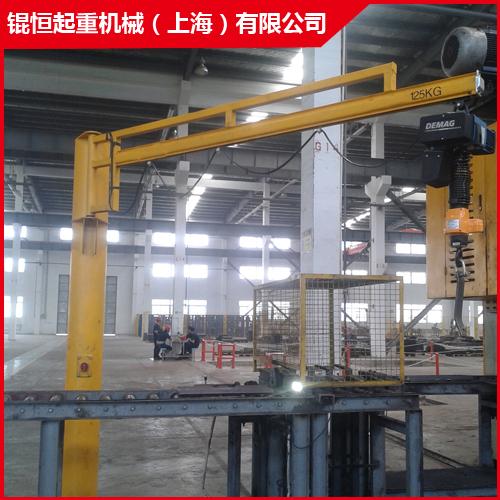
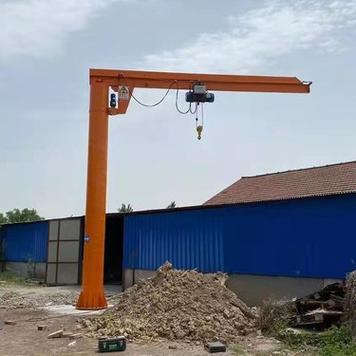
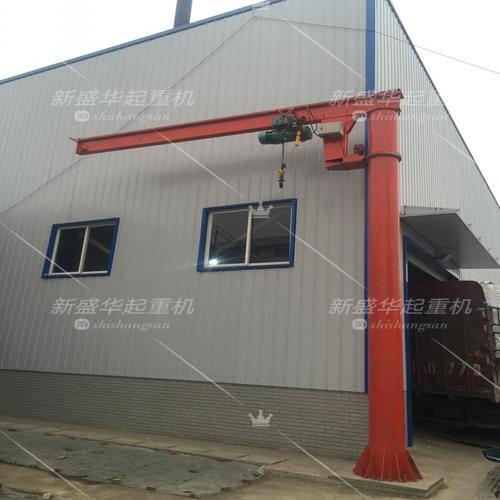
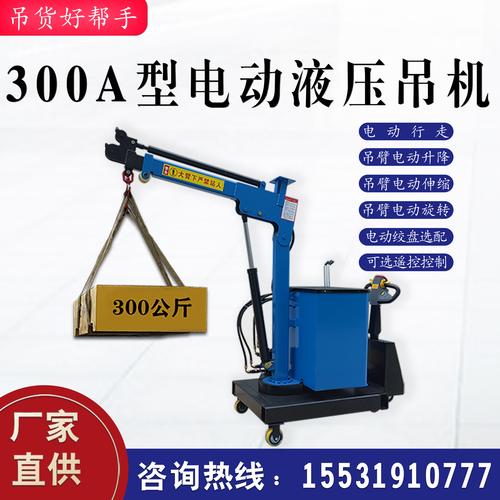
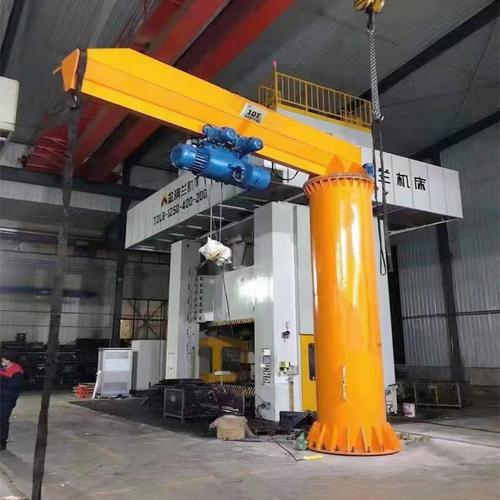
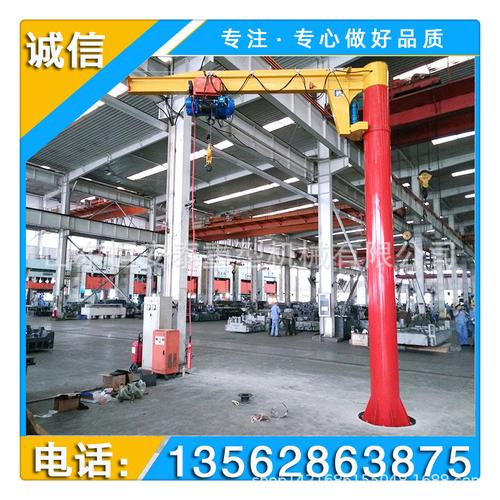
悬臂吊作为一种常见的轻小型起重设备,广泛应用于车间、仓库、码头等场所,其结构紧凑、操作灵活,能够有效完成物料的起升、搬运和定位。悬臂吊是如何制作出来的呢?本文将从设计、材料准备、结构件加工、装配、电气系统安装及调试等环节,为您详细解析悬臂吊的制造过程。
一、设计阶段
悬臂吊的制作始于设计。根据客户的使用需求(如起重量、跨度、起升高度、工作环境等),工程师首先进行方案设计。设计内容包括:
- 确定悬臂吊的形式:如立柱式、墙壁式、移动式等。
- 计算载荷:包括额定起重量、自重、风载(若用于室外)等,并考虑动载系数。
- 结构强度与刚度校核:利用有限元分析或传统力学计算,确保主要受力件(立柱、悬臂、回转机构等)满足强度和刚度要求。
- 绘制图纸:输出总装图、部件图及零件图,明确尺寸、公差、材料及技术要求。
二、材料准备
根据设计图纸,采购或准备以下主要材料:
- 钢材:Q235B或Q345B型钢、钢板,用于立柱、悬臂、底座等。
- 回转机构:包括回转支承、减速机、电机等。
- 起升机构:电动葫芦或环链葫芦,以及配套钢丝绳或链条。
- 电气元件:断路器、接触器、按钮、限位开关、电缆等。
- 标准件:螺栓、螺母、垫圈、销轴等。
所有材料需验证材质证明,必要时进行复验。
三、结构件加工
- 下料:采用火焰切割、等离子切割或激光切割,将钢板型钢按零件图尺寸下料。
- 成型:对需要折弯或卷制的零件(如立柱圆筒)进行成型加工。
- 焊接:将下料后的零件组对焊接。立柱与底座、悬臂与法兰等关键焊缝需由持证焊工操作,并采用合适的焊接工艺(如CO2气体保护焊),焊后需进行焊缝检查(外观、无损检测等)。
- 机加工:对连接孔、法兰面、回转支承安装面等进行钻削、铣削或车削,保证精度。
- 表面处理:对所有结构件进行抛丸除锈,然后喷涂防锈底漆和面漆。
四、装配
结构件加工完成后,进入装配阶段:
- 底座安装:将立柱与底座用高强度螺栓连接,或焊接成一体(视设计而定)。
- 回转机构装配:将回转支承安装在立柱顶部,并连接悬臂。回转支承的内外圈分别与立柱和悬臂固定,确保转动灵活。对于电动回转,还需安装回转减速机和电机。
- 悬臂安装:将悬臂与回转支承连接,注意悬臂的水平和垂直度。
- 起升机构安装:在悬臂上安装电动葫芦(或环链葫芦),并穿绕钢丝绳或链条。对于运行式悬臂吊,还需安装小车运行机构。
- 电气系统安装:按照电气原理图布线,连接电机、控制箱、按钮盒、限位开关等。电缆需固定牢靠,并有防护措施。
五、调试与测试
装配完成后,悬臂吊需进行调试和测试:
- 空载试验:检查各机构运转是否正常,回转是否平稳,起升/下降是否顺畅。
- 静载试验:施加1.25倍额定载荷,保持10分钟,检查结构有无永久变形或裂纹。
- 动载试验:施加1.1倍额定载荷,进行起升、回转、运行等动作,检查制动器、限位器等是否可靠。
- 电气安全检查:测量绝缘电阻、接地电阻,确保符合安全标准。
- 调整:如有异常,调整制动器间隙、关节轴承游隙等。
六、出厂检验与包装
调试合格后,对悬臂吊进行最终检验,包括外观、尺寸、性能参数等。然后进行防锈处理和包装,以便运输和现场安装。
七、现场安装与验收
悬臂吊通常需要现场安装,包括基础浇筑(或化学锚栓固定)、设备吊装、电气接线等。安装完成后,需由相关部门进行验收,并交付使用。
综上,悬臂吊的制作过程涉及多道工序,从设计到成品,每一步都需要严格控制质量。只有遵循科学的工艺和标准,才能制造出安全可靠的悬臂吊设备。
如若转载,请注明出处:http://www.lftcrane.com/product/58.html
更新时间:2026-10-22 12:46:18